在工业自动化与智能装备高速发展的当下,包装机械作为食品、医药、日化、物流等行业的基石设备,其核心控制单元——包装机械控制器的环境适应性与长期运行可靠性,直接关系到整条产线的稳定性与产品合格率。尤其在运输、安装及实际工况中,控制器不可避免会遭遇持续的正弦振动与突发性机械冲击。若缺乏科学、严苛的耐久性验证,极易诱发焊点疲劳、元器件引脚断裂、PCB微裂纹、连接器瞬断等典型失效模式。因此,依据GB/T2423系列标准开展正弦振动与冲击耐久测试,已成为包装机械控制器研发定型、量产准入及招投标环节中不可或缺的技术门槛。讯科标准检测作为深耕环境与可靠性试验领域的专业第三方机构,针对包装机械控制器 GB/T2423 正弦振动冲击耐久测试讯科标准检测构建了全流程、高精度的验证服务体系,为设备制造商提供可追溯、可复现的权威检测数据。

GB/T2423系列标准等同采用IEC 60068系列国际电工委员会环境试验标准,其中GB/T2423.10《环境试验 第2部分:试验方法 试验Fc:振动(正弦)》与GB/T2423.5《环境试验 第2部分:试验方法 试验Ea和导则:冲击》是包装机械控制器振动冲击耐久测试的核心依据。正弦振动试验主要模拟控制器在运输颠簸、旋转机械不平衡、往复式包装机构运转等场景下所承受的周期性交变应力。测试需在三个互相垂直的轴向分别施加规定频率范围(通常为5Hz~500Hz或10Hz~150Hz)、规定振幅或加速度(如1g、2g、5g)的正弦扫频与定频振动。扫频速率一般控制在1 oct/min,在每个轴向进行多次循环,总持续时间依据产品安装位置与运输谱严酷等级确定,常见为每轴2h至8h不等。冲击试验则模拟搬运跌落、急停、气缸动作末端撞击等瞬态高能量载荷,采用半正弦波、后峰锯齿波或梯形波脉冲,规定峰值加速度(如15g、30g、50g、100g)、脉冲持续时间(如6ms、11ms、18ms)以及冲击次数(每方向3次或更多)。包装机械控制器 GB/T2423 正弦振动冲击耐久测试讯科标准检测尤其关注控制器在带电工作状态下的性能监测,即“工作状态振动/冲击试验”,要求试验过程中实时监测输出电压、电流、通信总线误码率及继电器动作逻辑,确保无瞬断、无复位、无数据丢包。
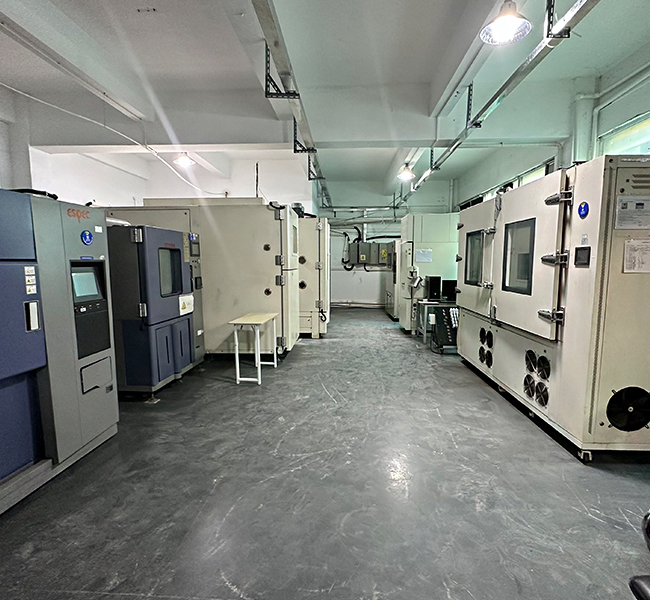
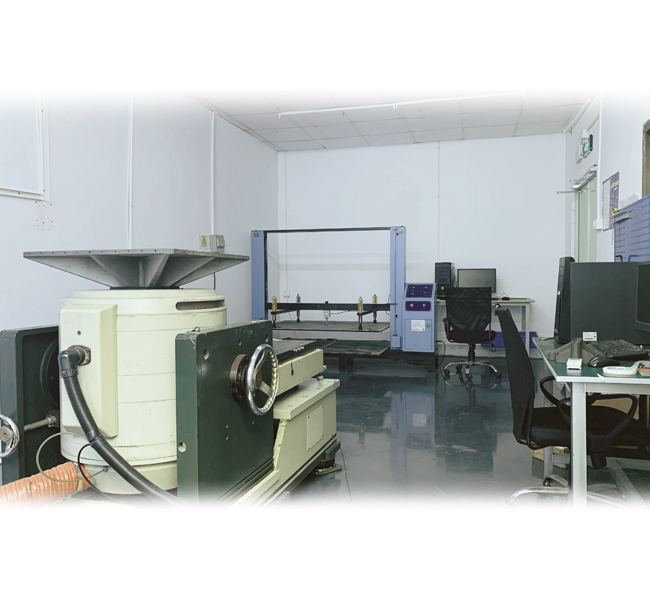
针对包装机械控制器的结构特征,讯科标准检测在正弦振动与冲击耐久测试方案设计上遵循“失效物理导向”原则。首先,针对控制器内部的大质量元器件——如电解电容、开关变压器、散热器、接线端子排——进行模态分析与共振点预判,通过低量级正弦扫频(0.5g)获取一阶、二阶共振频率。随后在共振频率处进行加严定频振动耐久,每个轴向持续时间不低于2h,加速度量级提升至5g~10g,以加速暴露引脚疲劳与紧固件松动缺陷。冲击试验则区分“功能性冲击”与“耐久性冲击”:功能性冲击每方向3次,用于验证控制器在非破坏性冲击后能否保持规定功能;耐久性冲击每方向可达100次至1000次,加速度通常为30g~50g,脉冲宽度6ms~11ms,用以评估焊点与贴片元件在多次瞬态应力下的累积损伤。整个测试过程依托电动振动台、冲击试验台、动态信号分析仪及多通道数据采集系统,采样率不低于100kSa/s,确保捕捉微秒级瞬态响应。测试夹具的设计严格遵循GB/T2423.10附录要求,采用高刚度铝合金或镁合金材料,夹具一阶共振频率需高于试验最高频率的1.5倍,避免夹具共振对包装机械控制器产生附加应力失真。
在实际检测执行中,包装机械控制器 GB/T2423 正弦振动冲击耐久测试讯科标准检测需要重点关注以下技术环节:第一,控制器的安装边界条件必须模拟真实工况——是面板嵌入式、DIN导轨卡装还是螺钉刚性固定,不同安装方式直接改变振动传递路径与共振响应。第二,电气负载与信号模拟的完整性,包装机械控制器通常具备多路数字量输入输出、模拟量采集、高速计数及CANopen/EtherCAT通信接口,测试过程中应连接等效负载并运行典型包装工艺程序(如送膜、切刀、封口、打码时序),实时监测各I/O状态。第三,振动与冲击试验顺序建议先进行振动耐久再进行冲击耐久,或依据产品规范交叉进行,因为振动可能预先诱发微裂纹,使后续冲击试验更易激发失效。第四,失效判据应明确量化:外观无机械损伤、无紧固件松脱、无元器件脱落;电气性能方面,供电电流波动不超过±10%,输出信号误码率不大于10⁻⁶,且试验后绝缘电阻、介电强度仍满足GB/T2423相关要求。第五,测试报告需包含振动/冲击谱图、时域波形、共振搜索曲线、功能监测记录及失效分析照片,形成完整的证据链。讯科标准检测在包装机械控制器 GB/T2423 正弦振动冲击耐久测试讯科标准检测项目中,严格依据CNAS与CMA体系要求进行样品管理、设备校准与数据复核,确保每一份报告均具备国际互认的技术公信力。
从工程应用角度看,正弦振动与冲击耐久测试对包装机械控制器的设计改进具有直接指导价值。常见失效案例包括:某型号控制器在30g/11ms冲击后出现继电器触点粘连,经分析为触点弹簧预紧力不足,振动冲击导致触点震颤拉弧;某控制器在10Hz~150Hz扫频振动中,100Hz附近出现输出信号瞬断,拆解发现DC-DC模块电感引脚存在虚焊,共振放大应力加速了裂纹扩展。通过提前开展包装机械控制器 GB/T2423 正弦振动冲击耐久测试讯科标准检测,研发团队可在样机阶段发现薄弱环节,采取灌封加固、引脚折弯成型、增加支撑点、选用抗振型连接器、优化PCB布局及增加阻尼材料等针对性措施,显著提升产品一次通过率与现场故障间隔时间。此外,对于出口至欧洲、北美及东南亚的包装机械控制器,GB/T2423测试数据还可作为CE认证中EMC与机械指令符合性评估的技术支撑,减少重复测试成本。讯科标准检测可依据客户产品规范,将GB/T2423.10与GB/T2423.5测试与GB/T2423.1低温、GB/T2423.2高温、GB/T2423.3恒定湿热等试验进行组合,构建多应力综合环境剖面,更真实地模拟包装机械控制器在冷库、高温车间、高湿清洗区域等复杂场景下的长期耐久表现。
综上所述,包装机械控制器的正弦振动与冲击耐久性能已从“可选验证”演变为“刚性需求”。无论是应对频繁启停的枕式包装机、高速旋转的灌装机,还是重载工况的码垛机,控制器都必须具备抵抗持续振动与瞬态冲击的鲁棒性。GB/T2423标准为这一验证提供了科学、规范、可复现的试验方法体系,而选择具备专业资质与丰富工程经验的检测机构则决定了测试数据的有效性与权威性。讯科标准检测持续深耕包装机械控制器 GB/T2423 正弦振动冲击耐久测试讯科标准检测领域,依托高精度振动冲击试验系统、专业夹具设计能力、实时功能监测平台及资深失效分析团队,为控制器制造商提供从试验方案制定、夹具模态分析、测试执行到报告解读的一站式技术服务。我们建议企业在产品开发早期即引入正弦振动与冲击耐久测试,将环境可靠性设计前置,从而降低后期整改成本,提升产品在市场中的综合竞争力与品牌信誉。