在汽车制造产业链中,零部件的表面镀层质量直接关系到整车的耐腐蚀性能、导电性能以及装配可靠性。无论是紧固件、连接器、燃油管路还是车身结构件,镀层厚度、附着力、孔隙率及成分均匀性等指标均需通过专业的分析检测手段进行验证。对于零部件供应商或整车厂质量部门而言,掌握规范的汽车零部件镀层分析报告申请流程,是确保检测结果具备可追溯性与合规性的首要前提。本文将从检测行业专业视角出发,系统梳理该流程的关键节点与技术要求。
汽车零部件镀层分析报告申请流程的第一步是明确检测目的与标准依据。申请方需根据零部件的实际服役环境与主机厂技术规范,确定适用的检测标准,例如GB/T、ISO、ASTM或企业专项技术条件。常见的镀层分析项目包括镀层厚度测量(库仑法、X射线荧光光谱法、金相显微镜法)、镀层附着力测试(划格法、热震法)、镀层成分分析(扫描电镜能谱分析)、孔隙率检测(铁氰化钾试验、电图像法)以及盐雾腐蚀试验后的镀层完整性评价。在申请流程启动阶段,技术负责人应与检测实验室充分沟通,将产品图纸、镀层工艺说明及验收标准一并提交,避免因标准理解偏差导致检测方案偏离实际需求。
完成前期技术确认后,申请方需填写正式的检测委托单。这一环节是汽车零部件镀层分析报告申请流程中承上启下的关键步骤。委托单内容通常涵盖:委托单位信息、样品名称与编号、镀层类型(如电镀锌、镀镍、达克罗、锌铝涂层等)、基体材料、检测项目清单、判定依据、报告用途(如PPAP提交、来料验收、失效分析)以及报告语言与份数要求。对于出口类零部件,还需注明是否需要英文报告或特定地区的资质认定标志。检测机构在收到委托单后,会进行合同评审,确认自身能力范围与设备排期是否满足要求,并向申请方反馈样品制备与送样注意事项。

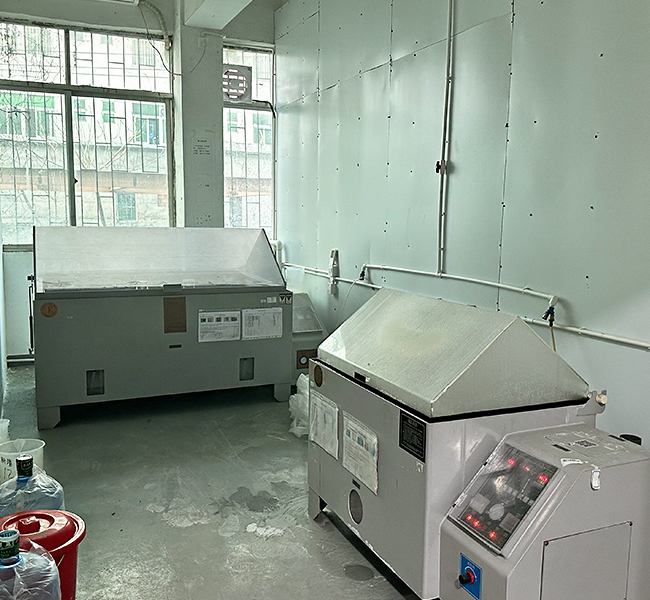
样品制备与送样是汽车零部件镀层分析报告申请流程中极易被忽视却直接影响结果准确性的环节。以镀层厚度金相法为例,样品需经过切割、镶嵌、研磨、抛光及腐蚀等工序,若切割过程中产生热损伤或边缘倒角,将导致镀层截面测量值失真。因此,申请方应按检测机构提供的制样指导书进行取样,确保样品具有代表性,并避免手指直接接触待测表面。对于盐雾试验类项目,样品数量需满足平行试验与复验留存的要求。送样时需附带样品清单与唯一性标识,检测机构在接收样品时会进行状态确认与登记,若发现样品锈蚀、变形或标识不清,将启动异常反馈程序,申请方需及时补充或更换样品。
进入正式检测阶段后,实验室将按照委托单约定的方法标准开展测试。在此过程中,申请方可通过检测机构提供的进度查询渠道了解样品流转状态。对于汽车零部件镀层分析报告申请流程而言,检测周期通常受项目复杂度、设备负载及复测需求影响。常规镀层厚度与附着力测试一般在3至5个工作日内完成,而涉及盐雾试验、循环腐蚀试验或失效分析的项目则可能延长至数个周期。若检测结果出现临界值或不符合项,实验室技术负责人会与申请方沟通是否需要进行复测或加测,以排除制样误差或仪器波动的影响。这一沟通机制有助于保障最终报告的严谨性。
检测完成后,检测机构将编制正式的分析报告。一份规范的镀层分析报告应包含:样品信息、检测依据、检测设备及校准状态、检测环境条件、实测数据、判定结论以及检测人员与审核人员签章。对于汽车零部件镀层分析报告申请流程的收尾环节,申请方需核对报告中的委托信息、标准版本及判定结论是否与委托要求一致。若报告用于产品认证或主机厂审核,还需确认检测机构是否具备相应资质认定范围。如对报告内容存在异议,申请方应在规定期限内提出书面复核申请,检测机构将调取原始记录与样品进行追溯核查。报告归档后,申请方应建立检测台账,便于后续批次的质量对比与趋势分析。
综上所述,汽车零部件镀层分析报告申请流程是一项涉及技术标准确认、委托信息填写、样品规范制备、检测过程跟踪及报告审核归档的系统性工作。严格执行该流程不仅有助于提升检测数据的公信力,更能为零部件供应商在主机厂审核、产品放行及质量改进中提供可靠的技术依据。建议企业在实际操作中建立内部送检管理规范,明确各环节责任人,并与具备相应资质与技术能力的检测机构保持长期技术交流,从而将镀层质量管控前移,降低批量质量风险。