在包装材料质量控制体系中,收缩膜的热收缩率是衡量其加工适应性与终端使用性能的核心指标之一。热收缩率不仅直接影响包装外观的平整度与贴合度,更关系到产品在运输、仓储过程中的保护效能。对于薄膜生产企业、印刷复合加工单位以及终端用户而言,获取一份具备公信力的收缩膜热收缩率检测报告,是验证材料合规性、支撑贸易交付以及应对质量争议的关键技术凭证。然而,许多从业者对收缩膜热收缩率检测报告办理流程缺乏系统认知,导致在委托检测时出现样品制备不规范、测试条件设定偏差、报告解读不到位等问题。本文即以检测实验室的标准化操作视角,对收缩膜热收缩率检测报告办理流程进行全链条拆解,为相关方提供可落地的技术参考。

需要明确的是,热收缩率检测并非简单的“加热看收缩”操作。依据现行标准体系,收缩膜热收缩率的测试通常参照GB/T 13519《聚乙烯热收缩薄膜》或ASTM D2732《塑料薄膜和薄片自由线性热收缩的标准试验方法》等规范性文件执行。测试原理是将规定尺寸的试样置于特定温度的恒温介质(如甘油浴或空气烘箱)中自由收缩,通过测量收缩前后标线间距的变化计算纵向与横向的热收缩率。在这一过程中,试样裁切方向、标线刻划精度、介质温度均匀性、浸泡时间控制等变量均会对结果产生显著影响。因此,在启动收缩膜热收缩率检测报告办理流程之前,委托方首先需要与检测机构就测试标准、测试温度、介质类型等参数达成一致,避免因方法选择差异导致数据不可比。
从实验室受理角度而言,完整的收缩膜热收缩率检测报告办理流程可划分为委托受理、样品制备、条件确认、上机测试、数据处理与报告签发六个阶段。委托受理阶段,委托方需填写检测委托单,明确样品名称、规格型号、生产批号、测试标准及判定依据。若委托方无明确判定标准,检测机构可根据样品用途推荐适用规范。此环节中,委托方应如实提供薄膜的材质构成与预期收缩温度区间,以便实验室合理设定测试参数。样品制备阶段要求委托方按标准规定数量提供具有代表性的卷膜或片材,实验室按标准裁取规定尺寸的试样,通常为100mm×100mm方形片,并在试样纵向与横向分别刻划间距不小于80mm的标线。标线应清晰、平直且不损伤膜面,刻划工具推荐使用细头记号笔或专用划线器。
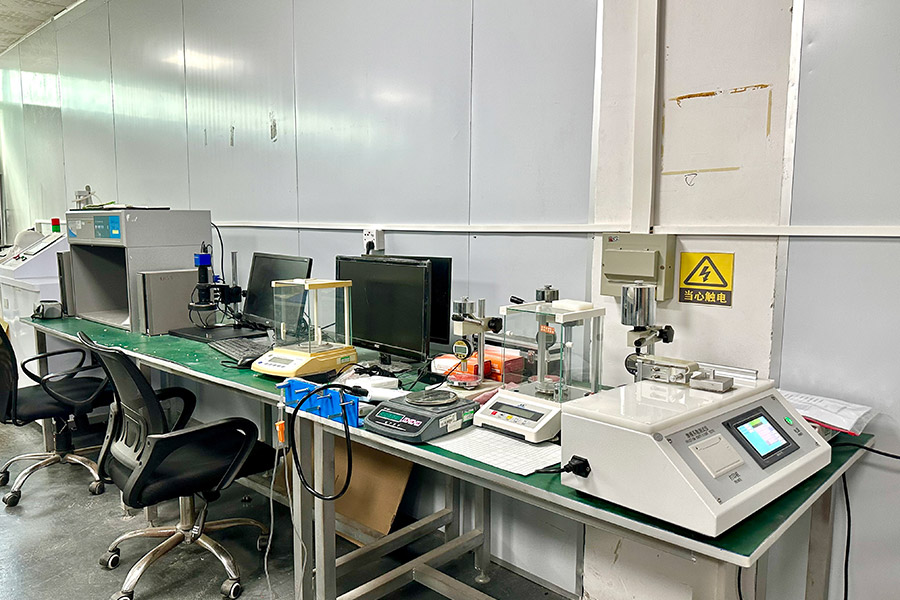
进入条件确认与上机测试阶段后,实验室需对恒温设备进行预热与温度校准。以甘油浴法为例,应将甘油加热至委托方指定的测试温度(如120℃、140℃或根据材料类型确定),待温度稳定后使用经计量校准的温度计进行多点验证,确保浴槽内温度波动控制在±0.5℃以内。测试时,用镊子夹持试样一端迅速浸入恒温介质,保持自由收缩状态,计时至规定时间(通常为10s至20s,依标准而定)后取出,置于平整台面冷却至室温。随后使用游标卡尺或影像测量仪测量标线间距,分别计算纵向与横向的热收缩率。每个样品应测试不少于三组试样,取算术平均值作为检测结果。值得注意的是,在收缩膜热收缩率检测报告办理流程中,测试环节的原始记录必须完整保留,包括设备编号、环境温湿度、测试温度、浸泡时间、各试样实测值及计算过程,以备报告审核与后续追溯。
数据处理与报告签发是收缩膜热收缩率检测报告办理流程的收尾环节,也是委托方获取最终技术凭证的关键步骤。检测人员依据原始记录计算热收缩率平均值,并按标准要求进行数据修约。报告内容通常涵盖样品信息、测试标准、测试条件、各试样纵横双向收缩率实测值及平均值、测试日期、检测人员与审核人员签章等要素。若委托方有判定需求,实验室还需对照产品标准或双方约定的技术协议给出“合格”或“不合格”的判定结论。报告签发前需经过三级审核,确保数据准确、表述规范、结论严谨。委托方在收到报告后,应重点核对测试标准与委托要求是否一致、测试温度是否与材料实际使用工况匹配、纵横向收缩率差异是否在合理区间。对于热收缩率检测报告存在异议的,可在规定期限内提出复测申请,复测应从留样中重新制样并完整复现收缩膜热收缩率检测报告办理流程中的测试条件。
综合来看,收缩膜热收缩率检测报告的办理并非单一送样动作,而是涉及标准选择、样品代表性控制、设备状态确认、操作规范性及数据审核的系统工程。建议委托方在办理前与检测机构技术人员充分沟通,明确材料类型与测试目的,必要时可要求实验室提供测试参数确认单。对于需要频繁进行质量监控的企业,可将热收缩率检测纳入年度供应商评价或出厂检验计划,通过固定测试条件实现数据的纵向可比。掌握规范的收缩膜热收缩率检测报告办理流程,不仅有助于缩短检测周期、降低沟通成本,更能为薄膜产品的工艺调整与质量改进提供可靠的数据支撑。