随着新能源汽车产业的高速发展,动力电池包作为核心能量载体,其结构安全性与可靠性受到整车企业及终端用户的高度关注。在GB 38031《电动汽车用动力蓄电池安全要求》及UN ECE R100等国内外法规框架下,机械冲击测试是验证电池包在车辆行驶、碰撞及颠簸工况下结构完整性的关键强制性项目。对于电池制造商与整车配套企业而言,获取一份具备资质的电池包机械冲击测试报告,不仅是产品准入市场的通行证,更是向主机厂证明产品设计冗余与工艺一致性的核心技术文件。本文将立足于第三方检测实验室的工程视角,系统梳理电池包机械冲击测试报告办理流程的标准化作业环节,为研发质量及法规认证人员提供可落地的操作指引。
在正式启动测试之前,明确测试依据与样品状态是确保报告有效性的首要前提。电池包机械冲击测试通常依据GB 38031-2020中5.4条款或客户指定的企业标准执行,测试对象为完整的电池包系统,需包含所有必要的BMS、高低压线束、冷却管路及安装支架。实验室工程师在受理委托时,需对送样样品进行外观及尺寸核查,确认其与《测试委托单》中描述的型号、规格、硬件版本及软件版本完全一致。这一阶段属于电池包机械冲击测试报告办理流程中的合同评审与样品接收环节,其严谨程度直接决定了后续报告的法律效力与采信度。若样品存在运输损伤或与申报信息不符,实验室有权要求重新送样,以避免因样品状态异常导致的测试结果无效。
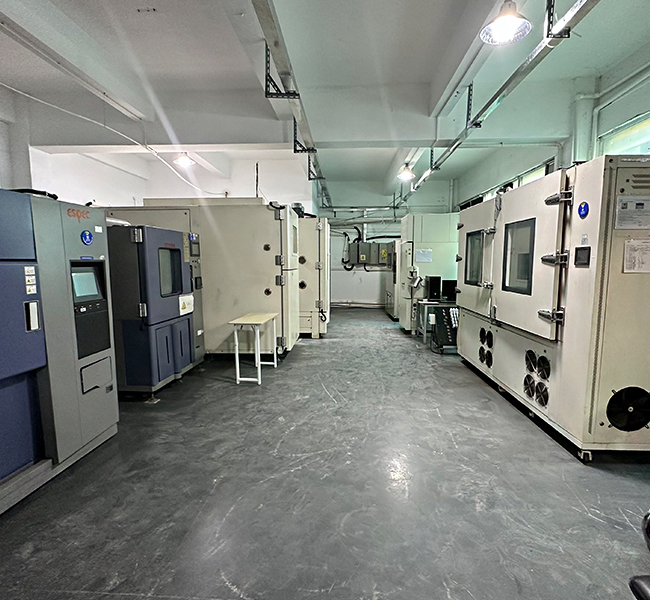
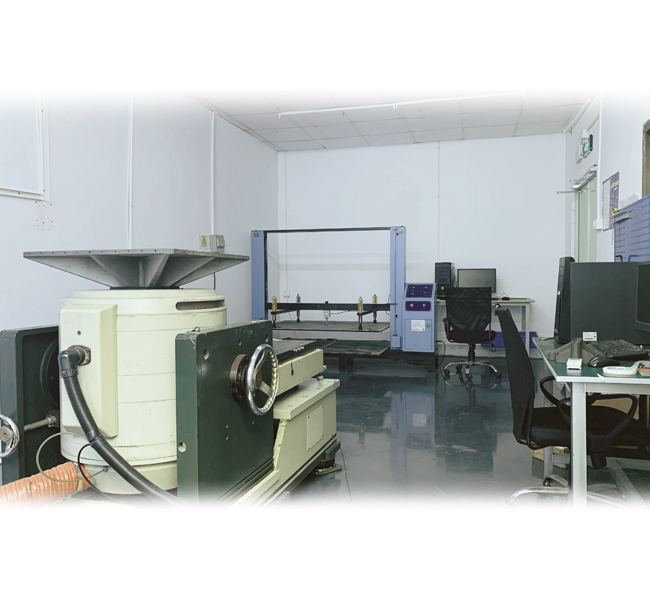
进入正式测试环节后,电池包需按照实车安装姿态固定在机械冲击试验台上。该试验台通常为液压伺服或气动式冲击台,能够产生半正弦波或后峰锯齿波冲击脉冲。依据标准要求,测试需在三个相互垂直的轴向(X、Y、Z)上分别施加规定加速度幅值与脉冲持续时间的冲击激励,典型参数如半正弦波30g/6ms或按客户自定义剖面执行。在此过程中,电池包机械冲击测试报告办理流程的技术核心在于对测试边界条件的精准控制:包括夹具的刚度匹配、加速度传感器的布置位置、数据采集系统的采样频率以及冲击波形的容差带控制。实验室需实时记录各轴向的加速度时域曲线,并观察电池包在冲击瞬间及冲击后的外观变化、电解液泄漏、起火或爆炸等异常现象。任何波形失真或夹具共振均可能导致测试无效,因此资深工程师的现场判读能力在此环节显得尤为关键。
测试结束后的检查与数据整理阶段是形成最终结论的关键步骤。按照标准要求,机械冲击测试后需对电池包进行1小时静置观察,随后开展外观检查与气密性测试(若适用),并依据GB 38031要求进行绝缘电阻验证。若测试过程中出现壳体裂纹、内部连接断开或BMS通讯中断等情况,需在报告中如实记录并判定为不合格。对于通过测试的样品,实验室将基于原始采集数据编制正式的电池包机械冲击测试报告办理流程中的报告编制与审核环节。报告内容通常涵盖:试验依据、样品信息、试验设备及溯源信息、环境条件、试验剖面图、各轴向实测波形图、测试前后外观对比照片以及明确的符合性结论。一份规范的检测报告须经过编制人、审核人与批准人三级签核,并加盖CMA或CNAS标识章,以满足法规申报与主机厂PPAP文件提交的合规性要求。
关于办理周期与资料交付,委托方需提前与实验室沟通测试排期与报告语言版本。常规情况下,从样品接收、夹具设计加工、测试执行到报告出具,完整周期约为15至25个工作日,具体时长受样品复杂度、测试轴向数量及整改复测次数影响。在办理电池包机械冲击测试报告办理流程的收尾阶段,委托方应核对报告中的样品名称、型号、测试标准年号及结论页是否准确无误。若报告用于出口认证,还需确认实验室资质范围是否覆盖目标市场法规要求。此外,建议企业保留测试原始数据备份及测试过程视频记录,以便在后续产品变更或主机厂飞行检查时提供追溯证据。通过规范化的流程管理,企业可显著降低因报告质量问题导致的认证延误风险,加速产品合规上市进程。