在承压设备、钢结构工程、轨道交通及特种设备制造领域,金属焊接件的内部质量直接关系到结构完整性与运行安全。作为无损检测(NDT)体系中的核心环节,探伤检测报告不仅是质量验收的法定依据,更是工程交付、监督检验及事故追溯的关键技术凭证。然而,许多制造企业与施工方在委托检测时,对金属焊接件探伤检测报告办理流程缺乏系统认知,导致资料反复补正、周期延误甚至报告无效。本文从检测机构专业视角出发,系统梳理金属焊接件探伤检测报告办理流程的完整链条,为相关方提供可操作的技术指引。
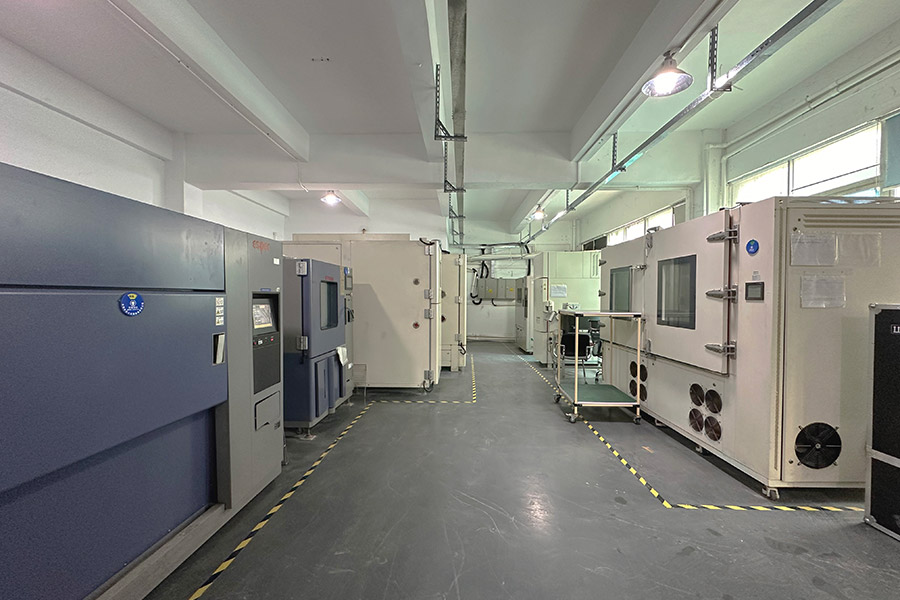
金属焊接件探伤检测报告办理流程的起点在于委托受理与技术交底。委托方需向具备相应资质认定(CMA)与实验室认可(CNAS)的检测机构提交书面委托单,明确待检焊接件的材质牌号、板厚范围、焊接方法、坡口形式及接头类型。技术交底环节尤为关键:检测机构项目负责人需依据NB/T 47013、GB/T 3323.1、GB/T 11345或JB/T 4730等适用标准,结合设计文件规定的检测比例、合格级别与验收准则,确定探伤方法组合——通常包括射线检测(RT)、超声检测(UT)、磁粉检测(MT)或渗透检测(PT)。对于重要承压焊缝,往往要求RT与UT互补验证;对于角焊缝及表面缺陷,则优先选用MT或PT。此阶段还需确认检测时机,即焊缝冷却至环境温度、外观检查合格且经充分时效后再实施探伤,避免因延迟裂纹导致漏检。
现场检测实施阶段是金属焊接件探伤检测报告办理流程中技术含量最高的环节。检测人员须持有与所检方法相对应的特种设备无损检测人员资格证书(如RT-Ⅱ级、UT-Ⅱ级),并按照已审批的检测工艺卡执行操作。以射线检测为例,需根据透照厚度选择管电压、曝光时间与焦距,采用双壁单影或单壁单影透照方式,确保像质计灵敏度与黑度值满足标准要求;超声检测则需校准探头前沿、K值及扫描基线,对焊缝热影响区与熔合线进行锯齿形扫查与斜平行扫查。检测过程中应同步记录原始数据,包括检测位置编号、缺陷指示长度、波幅当量及评定结果。对于发现的超标缺陷,需在焊缝位置图上准确标注,为后续返修与复探提供依据。所有原始记录须经检测人员与审核人员双签字确认,确保可追溯性。

检测数据整理与报告编制构成金属焊接件探伤检测报告办理流程的质量控制核心。检测机构技术负责人依据原始记录进行缺陷评定与等级判定,严格按照验收标准划分Ⅰ级至Ⅳ级合格级别。报告内容须完整涵盖委托方信息、检测标准、检测方法、检测比例、检测设备型号及编号、耦合剂类型、表面补偿、缺陷性质与位置描述、评定级别及结论。对于返修焊缝,报告需注明返修次数与复探结果;对于扩探部位,应附扩探位置示意图。报告编制完成后进入三级审核流程:检测人员自检、技术负责人审核、授权签字人签发。审核重点包括标准引用是否正确、缺陷评定是否准确、结论表述是否严谨、原始记录与报告数据是否一致。任何一项不符均须退回修正,杜绝带病报告流出。
报告签发与交付环节是金属焊接件探伤检测报告办理流程的最终闭环。经授权签字人签署并加盖检测机构检验检测专用章(或CMA章)后,报告方具法律效力。正规报告应包含报告编号、页码连续性标识及防伪溯源码,便于监督部门与委托方在线核验。交付时检测机构须同时移交报告正本、原始记录复印件(按约定)及电子版文档,并办理签收登记。若委托方对检测结论存在异议,可在收到报告之日起十五个工作日内提出复验申请,检测机构应启动异议处理程序,必要时委托第三方权威机构进行仲裁复探。值得注意的是,金属焊接件探伤检测报告办理流程的有效性受检测时机、人员资质、设备校准状态及标准版本等多重因素制约,委托方应在项目策划阶段即介入流程管理,避免因报告滞后影响工程验收与交付节点。
综上所述,金属焊接件探伤检测报告办理流程是一项融合标准执行、工艺控制与质量管理的系统性技术工作。从委托受理、方法确定、现场检测、数据评定到三级审核与签发交付,每个环节均需严格遵循无损检测质量保证体系要求。建议相关企业在选择检测服务机构时,重点核查其资质范围、人员持证情况与设备校准记录,并在委托前完成充分技术交底,以确保探伤检测报告能够真实、准确、完整地反映焊接接头质量状况,为工程安全运行提供可靠技术保障。